
Soudure de l’acier au chalumeau pas à pas
 Vincent
•
25 août 2026
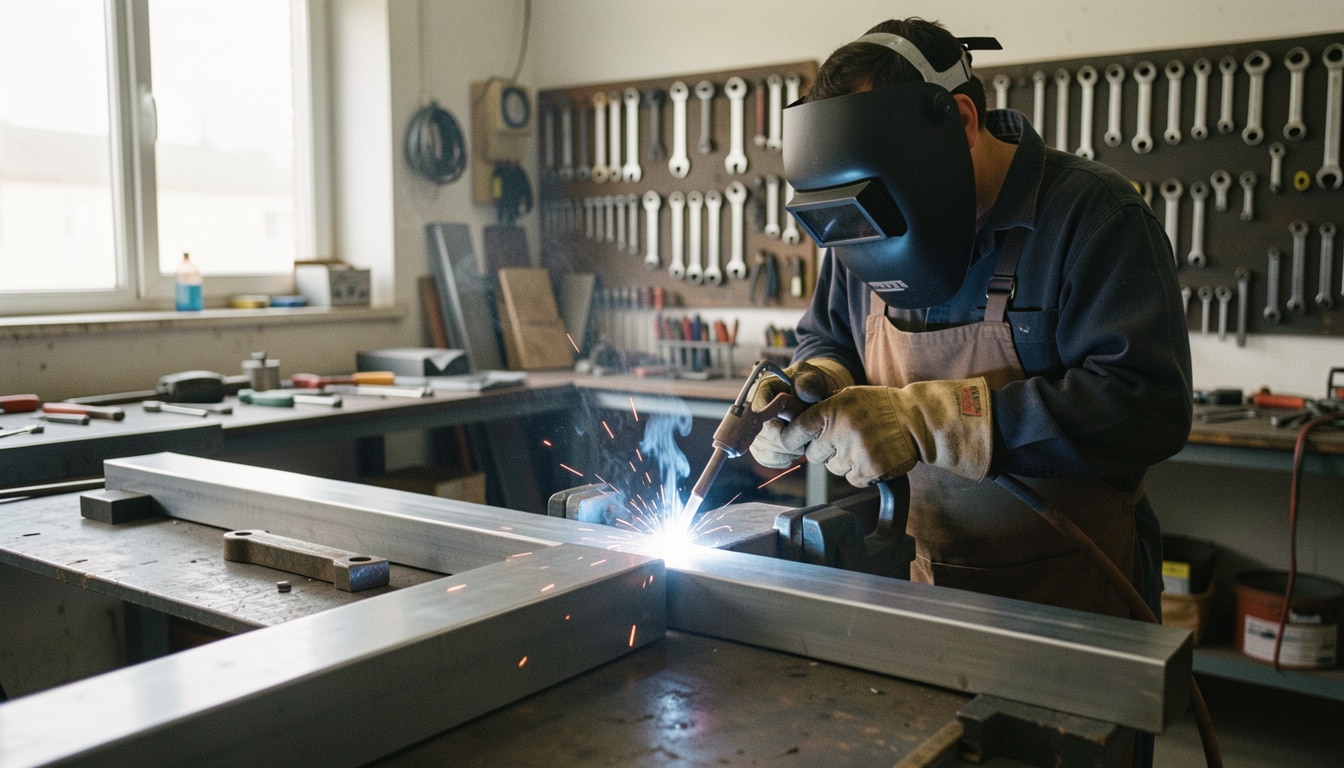
Quand une réparation doit tenir sans trahir la matière, tout se joue souvent dans les premiers gestes. La soudure acier au chalumeau représente une méthode simple à comprendre, mais exigeante à bien exécuter. Elle aide à relier, chauffer et contrôler l’acier avec méthode, tout en donnant au débutant une base claire pour apprendre en sécurité. Cette approche facilite la lecture de la flamme, garantit une meilleure maîtrise du geste et assure une progression utile, surtout si vous cherchez une information précise avant de vous lancer.
Pour vous, l’enjeu est double : comprendre le principe et éviter les erreurs qui coûtent du temps. Dans un atelier de quartier comme dans un garage de campagne, ce savoir reste précieux, car il permet d’aborder le soudage avec plus de confiance et une vraie qualification pratique.
Comprendre la soudure à la flamme sur l’acier
La soudure à la flamme sur l’acier désigne un procédé où la chaleur concentre l’énergie sur une pièce pour provoquer une liaison contrôlée. On parle aussi de soudage quand l’objectif est d’assembler durablement deux éléments, alors que le brasage reste différent, car le métal de base ne fond pas toujours. Retenez ces repères : la fusion, le métal, la pièce et l’information utile pour débuter. Ce vocabulaire vous évite de confondre les gestes et le résultat attendu.
Quand parle-t-on vraiment de fusion ?
On parle de fusion lorsque l’acier atteint une température suffisante pour devenir malléable, puis presque liquide sur la zone visée. C’est là que la soudure prend son sens, car le métal de base participe directement à l’assemblage. Sur une petite réparation de portail à Nantes ou sur un support d’établi, cette phase demande de l’attention. Si la chauffe est trop faible, la liaison reste fragile ; si elle est trop forte, la pièce se déforme et la qualité baisse.
Soudure, brasage et soudage autogène : ne pas confondre
La soudure assemble par fusion locale, tandis que le brasage unit deux éléments grâce à un apport qui fond avant le matériau principal. Le soudage autogène, lui, met l’accent sur l’emploi du même métal ou d’un apport très proche. Cette distinction compte, car elle change le comportement de l’assemblage, sa résistance et la façon de travailler. Pour un débutant, comprendre cette nuance évite bien des hésitations au moment de choisir la méthode adaptée.
Comment fonctionne le chalumeau oxyacétylénique
Le chalumeau oxyacétylénique repose sur un principe simple : un mélange de gaz crée une flamme capable de chauffer l’acier de manière localisée. L’oxygène et l’acétylène se rencontrent dans le chalumeau, puis la flamme se forme à la sortie de la buse. Le débit règle l’intensité, et la technique consiste à doser cette énergie sans brûler la zone. Cet outil reste apprécié parce qu’il offre une vraie souplesse d’usage.
- L’oxygène entretient la combustion et stabilise la flamme.
- L’acétylène fournit l’énergie combustible nécessaire.
- Le mélange se fait dans la chambre du chalumeau.
- Le débit ajuste la puissance selon le travail.
- La flamme doit rester régulière pour chauffer sans excès.
Quand vous observez bien la flamme, vous comprenez vite le comportement du chalumeau. La zone chaude doit rester nette, sans vaciller, afin de chauffer l’acier avec précision. En atelier, cette logique oxyacétylénique aide à travailler sur des réparations courtes, avec un contrôle visuel immédiat et une montée en température progressive.
Le matériel à réunir avant de commencer
Avant tout travail, réunissez un matériel cohérent pour assurer une soudure propre et une sécurité correcte. Le soudeur prépare ses bouteilles, ses détendeurs et ses buses avant même d’allumer quoi que ce soit. Ajoutez les baguettes, les accessoires d’atelier et les EPI, car une pratique sérieuse commence toujours par l’organisation. Cette préparation évite les interruptions, réduit les risques et améliore nettement le confort d’exécution.
- Une bouteille d’oxygène bien fixée.
- Une bouteille d’acétylène contrôlée avant usage.
- Des détendeurs compatibles et en bon état.
- Un chalumeau avec buses adaptées au travail.
- Des baguettes de métal d’apport pour la soudure.
- Des lunettes, gants, tablier et chaussures de sécurité.
Ajoutez enfin une brosse métallique, des serre-joints et un support stable. Ce petit ensemble change tout, car il permet de travailler proprement, sans improvisation, et de garder la pièce bien maintenue pendant l’opération.
Choisir la bonne baguette pour l’acier
Le choix de la baguette dépend du métal, de l’épaisseur et du type de soudage recherché. Pour une tôle fine, il faut adapter le métal d’apport afin d’obtenir une soudure solide sans percer la surface. Sur un acier plus épais, le bon diamètre aide à répartir la chaleur et à mieux remplir le joint. En pratique, le millimètre devient un repère simple : plus la pièce est fine, plus la baguette doit rester légère.
| Épaisseur acier | Baguette conseillée |
|---|---|
| 1 à 2 mm | Diamètre fin, apport rapide |
| 3 à 5 mm | Diamètre intermédiaire, fusion plus stable |
| 6 mm et plus | Apport plus robuste, chauffe soutenue |
Le bon choix permet d’adapter le comportement thermique du métal et d’obtenir un résultat plus régulier. Si la baguette est trop grosse, la soudure devient difficile à maîtriser ; si elle est trop fine, le remplissage manque de matière. Le bon ajustement reste donc essentiel.
Épaisseur, compatibilité et comportement thermique
Quand l’épaisseur augmente, le métal absorbe davantage de chaleur et demande un temps de chauffe plus long. C’est pourquoi une baguette bien choisie aide à maintenir une fusion homogène. Sur l’acier doux, le comportement reste souvent prévisible, mais une tôle mince peut se déformer vite. Vous gagnez donc à tester la compatibilité entre métal d’apport et support avant de lancer la réparation définitive.
Préparer les pièces pour une réparation propre
Une pièce bien préparée donne presque toujours un meilleur résultat. Le nettoyage enlève la rouille, la graisse et les traces qui gênent l’adhérence. Sur une tôle ancienne, cette étape compte autant que la chauffe elle-même, car elle évite les défauts cachés. Pour une réparation propre, prenez le temps de travailler la surface, puis vérifiez l’alignement avant de souder. Cette pratique simple améliore la finition et limite les reprises.
- Dégraisser soigneusement les zones à assembler.
- Meuler la rouille et les anciennes couches fragiles.
- Ajuster les bords pour un contact correct.
- Maintenir les éléments avec serre-joints ou pointage.
- Vérifier l’alignement avant le passage au chalumeau.
Plus la préparation est nette, plus la soudure devient régulière. Vous évitez ainsi les porosités, les décalages et les reprises inutiles, ce qui rend la réparation plus propre et plus durable, même sur un chantier modeste.
Réaliser le geste pas à pas sans se tromper
Pour souder correctement, il faut faire simple et suivre une suite logique. Commencez par allumer le chalumeau, puis chauffez la pièce jusqu’à obtenir une zone réactive. Ensuite, ajoutez l’apport au bon moment, sans brusquer le procédé. Le courant de chaleur doit rester constant, car il aide à maîtriser la fusion et à garder le contrôle du bain. Cette technique demande de la patience, mais elle devient vite plus naturelle avec quelques essais.
- Allumer le chalumeau en respectant la procédure.
- Régler la flamme avant de chauffer.
- Chauffer la pièce de façon progressive.
- Ajouter l’apport dès que la zone devient réceptive.
- Déplacer le chalumeau avec régularité.
- Laisser refroidir sans choc brutal.
Le geste se construit ensuite par répétition. Si vous chauffez trop peu, l’apport n’accroche pas ; si vous chauffez trop, la pièce se creuse. Le bon rythme reste donc la clé pour maîtriser ce procédé avec confiance.
Réglages, sécurité et qualité du résultat
Un bon réglage de flamme change immédiatement la qualité du travail. L’oxygène et le gaz doivent produire un débit cohérent, sans bruit excessif ni instabilité. Le soudeur surveille aussi la précision du geste, car un bon résultat dépend autant de la sécurité que de la régularité. Évitez les gestes brusques, gardez une distance stable et contrôlez les raccords avant chaque utilisation. Cette discipline protège la zone et renforce la solidité de l’assemblage.
- Vérifier l’absence de fuite avant l’allumage.
- Ouvrir les bouteilles avec un débit progressif.
- Obtenir une flamme stable et bien dessinée.
- Éviter une chauffe trop longue sur le même point.
- Contrôler la couleur et la forme du bain.
- Limiter les projections et les fumées inutiles.
Un bon travail se reconnaît à une zone régulière, sans brûlure ni manque de matière. Si la flamme reste propre et le débit bien réglé, le résultat gagne en qualité et en solidité, tout en réduisant les défauts visibles.
Savoir quand cette méthode reste la plus utile
Cette utilisation reste pertinente quand vous cherchez un outil autonome, sans courant électrique, pour des réparations ponctuelles. La formation aide à comprendre ses limites, et la qualification vient souvent avec la pratique, pas seulement avec l’information théorique. Le brasage peut suffire dans certains cas, mais la soudure au chalumeau garde son intérêt pour l’apprentissage et les petits travaux. Pour devenir plus précis, il faut adapter la méthode, viser une certification si besoin, et construire une vraie maîtrise.
- Petites réparations en atelier ou en maintenance.
- Travaux sur acier quand l’électricité n’est pas disponible.
- Apprentissage progressif des bases du soudage.
- Repères utiles pour adapter sa pratique et progresser.
En 2026, cette méthode reste un excellent point d’entrée pour comprendre la matière, la chaleur et le geste. Si vous cherchez une information fiable avant de vous lancer, retenez surtout ceci : la bonne pratique vient d’une préparation sérieuse, d’une observation attentive et d’une progression régulière.
FAQ – Questions fréquentes sur la soudure à la flamme
Peut-on apprendre seul ou faut-il une formation ?
On peut commencer seul pour comprendre les bases, mais une formation accélère vraiment les bons réflexes. Elle apporte une qualification plus sûre et une information plus structurée sur le soudage, le chalumeau et les réglages.
Quelle flamme faut-il pour l’acier ?
Il faut une flamme stable, ni trop longue ni trop agressive, avec un débit équilibré entre oxygène et acétylène. Sur le métal, cela permet une chauffe régulière et plus facile à contrôler.
Comment savoir si la chauffe est suffisante ?
La zone doit devenir réactive sans blanchir ni se creuser. Si l’apport commence à fondre proprement, la flamme et la température sont proches du bon point de travail.
Cette méthode convient-elle à toutes les épaisseurs ?
Non, elle reste plus pratique sur des pièces fines à moyennes. Pour les fortes sections, le débit de chaleur devient plus long à gérer et la pratique demande davantage d’expérience.
Quels sont les premiers réflexes de sécurité ?
Vérifiez les raccords, portez vos protections et contrôlez l’oxygène comme l’acétylène avant d’allumer. Cette vigilance de base limite les risques et sécurise tout le travail.

Vous aimerez aussi
 Industrie

 Industrie
 Industrie
 Industrie